
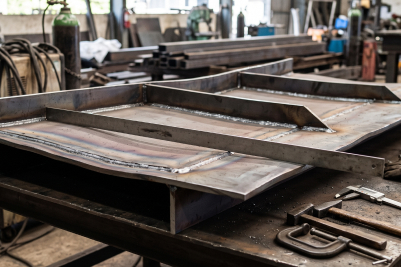
Rangka masih siku waktu tim merakitnya, ukurannya pas semua. Setelah pengelasan selesai, pintu susah menutup dan dudukan mesin miring. Distorsi las baja jadi penyebab yang paling sering lolos dari perhatian. Penyebabnya bukan mutu material, melainkan panas yang masuk tidak merata.
Kerugiannya jatuh ke waktu, bukan cuma material. Tim harus memotong ulang, meluruskan, lalu mengelas lagi dan menambah panas baru. Potongan yang rapi seperti panduan pada Memotong Besi Siku sudah menutup sebagian risikonya sejak awal.
Distorsi Las Baja Berawal dari Muai
Baja Memuai 12 Mikrometer per Derajat
Baja memuai sekitar 12 mikrometer per meter untuk tiap kenaikan satu derajat Celsius. Batang enam meter yang naik seratus derajat memanjang sekitar 7,2 milimeter. Angka itu sudah cukup merusak ketelitian rangka Anda.
Di area las, suhunya jauh melampaui itu karena logam sempat mencair. Weld pool menembus 1.500 derajat, sementara bagian lain masih dingin.
Susut Saat Dingin Menyisakan Tegangan
Masalahnya bukan pemuaian, melainkan ketimpangan. Bagian panas memuai sementara area dingin di sekelilingnya menahan. Saat mendingin, logam las menyusut tetapi tidak bisa kembali bebas.
Sisa tarikan itu mengendap sebagai tegangan dalam. Benda kerja lalu mencari posisi baru, dan di situlah bentuknya berubah.
Lima Pola Distorsi di Lapangan
Tabel Pola dan Pemicunya
|
Pola |
Gejala di Benda Kerja |
Pemicu Utama |
|
Susut melintang |
Jarak antar komponen menyempit |
Root gap lebar, banyak pass |
|
Susut memanjang |
Batang memendek dan melengkung |
Las menerus sepanjang batang |
|
Distorsi sudut |
Sayap naik, sudut siku hilang |
Las cuma di satu sisi |
|
Bowing |
Rangka panjang melengkung ringan |
Panas menumpuk di satu sisi |
|
Buckling pelat tipis |
Permukaan bergelombang |
Panas berlebih pada material tipis |
Distorsi sudut paling sering muncul di sambungan T dan rangka besi siku. Gejalanya gampang Anda kenali: sayap naik sedikit setelah las mendingin.
Buckling menyerang pelat tipis dan hollow. Begitu gelombang muncul, meluruskannya jauh lebih sulit dibanding mencegahnya.
Ukuran Las Berlebih Jadi Biang Masalah
Luas Fillet Naik Mengikuti Kuadrat
Distorsi las baja paling sering lahir dari ukuran las yang kebanyakan. Luas penampang las fillet bertambah mengikuti kuadrat panjang kakinya. Menaikkan leg size dari 6 ke 8 milimeter menambah volume logam sekitar 1,8 kali.
Panas dan susutnya ikut naik dengan perbandingan serupa. Padahal ukuran kecil sering sudah memenuhi kekuatan yang gambar minta.
Heat Input dan Jumlah Pass
Heat input menghitung energi yang masuk per satuan panjang las. Arus besar dengan kecepatan lambat memberi angka tinggi, dan distorsinya ikut membesar.
Penelitian pengelasan pipa dalam jurnal STM Unimar AMNI mencatat distorsi naik dari 4 sampai 8 milimeter. Kenaikan itu muncul seiring heat input melampaui spesifikasi sebesar 10 hingga 30 persen.
Urutan Las dan Pengekangan Benda
Back Step dan Las Selang-Seling
Urutan las juga menahan distorsi las baja tanpa biaya tambahan. Teknik back step mengelas pendek ke arah berlawanan dengan arah maju. Cara ini menyebarkan panas lebih merata di sepanjang sambungan.
Pada bentang panjang, pakai las selang-seling. Beri jeda pendinginan sebelum mengisi segmen berikutnya. Kalau sambungan ada di dua sisi, kerjakan bergantian kanan dan kiri supaya tarikannya seimbang.
Tack Weld, Jig, dan Presetting
Kunci posisi dengan tack weld secukupnya sebelum las utama jalan. Pasang klem atau jig supaya benda kerja tidak bergeser selama proses. Kalau arah tarikan sudah bisa Anda perkirakan, miringkan komponen sedikit ke arah berlawanan sejak awal.
Distorsi Las Baja pada Profil Tipis
Besi Siku dan Hollow Gampang Melengkung
Profil tipis menyerap panas dengan cepat, jadi perubahan bentuknya lebih besar. Rangka dari besi siku 2 milimeter bereaksi jauh lebih liar dibanding siku 5 milimeter.
Distorsi las baja pada material tipis sering muncul dari kebiasaan mengelas menerus. Padahal las selang-seling biasanya sudah cukup untuk beban rangka ringan.
Batasi Panas, Selingi Pendinginan
Beberapa kebiasaan yang menekan risiko di bengkel:
• Pakai las selang-seling untuk rangka ringan, bukan las menerus.
• Turunkan arus dan percepat gerakan agar heat input tetap rendah.
• Beri jeda pendinginan sebelum pindah ke segmen berikutnya.
• Rapatkan root gap lewat potongan yang presisi sejak awal.
Ukuran batang yang sesuai gambar juga membantu. Distributor besi siku sidoarjo yang terbuka soal tebal aktual memudahkan tukang menjaga root gap tetap rapat. Beli profil dengan tebal aktual yang benar di toko besi terdekat. Celah yang rapat berarti tukang tidak perlu menambalnya dengan logam las berlebih.
Meluruskan Distorsi Las Baja yang Muncul
Kalau benda kerja sudah telanjur bengkok, Anda masih punya dua jalan. Cara mekanik memakai press atau klem tarik. Cara panas memakai pemanasan titik atau jalur secara terukur, lalu membiarkan logamnya menyusut ke posisi semula.
Jaga suhunya di bawah sekitar 650 derajat Celsius untuk baja karbon. Panas berlebih mengubah sifat bajanya, dan kerugiannya permanen.
Urutan kerja yang layak Anda pakai sejak awal:
1. Rakit dan ukur semua bagian, lalu kunci dengan tack weld.
2. Pasang klem atau jig pada titik yang rawan bergeser.
3. Tentukan urutan las, mulai dari bagian tengah ke arah luar.
4. Pakai ukuran las sesuai gambar, jangan menambah tanpa hitungan.
5. Ukur ulang setelah benda kerja benar-benar dingin.
Ringkasnya, distorsi las baja adalah konsekuensi fisika, bukan kesalahan tukang semata. Yang bisa Anda kendalikan cuma tiga hal: jumlah panas, urutan pengelasan, dan cara menahan benda kerja.
CV Sentral Besi Pratama Putra membantu pelanggan memilih ukuran dan tebal profil sebelum fabrikasi mulai. Sebagai distributor besi siku sidoarjo, kami menaruh perhatian pada kesesuaian dimensi batang. Potongan yang presisi mengurangi koreksi di bengkel. Baik Anda tukang las, kontraktor, maupun pemilik bengkel, pahami dulu perilaku panasnya. Waktu perbaikan jauh lebih mahal daripada waktu persiapan.
Pertanyaan Seputar Pengelasan Rangka
1. Apakah las lebih besar bikin sambungan lebih kuat?
Tidak selalu, sebab logam las berlebih menambah panas dan susut tanpa manfaat struktural berarti.
2. Kenapa rangka besi siku tipis mudah bergelombang?
Karena material tipis menyerap panas dengan cepat sehingga perubahan bentuknya jauh lebih besar.
3. Di mana sebaiknya beli profil yang ukurannya presisi?
Pilih toko besi terdekat yang mencantumkan tebal aktual, bukan cuma ukuran nominal di label.